

Prawa autorskie © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności
Oczekuje się, że elektrody EKG pozostaną w kontakcie ze skórą przez cały zamierzony okres monitorowania. Gdy elektroda zacznie się unosić lub odłączy, może to mieć wpływ na sygnał elektryczny i może zaistnieć konieczność zmiany położenia lub wymiany elektrody.
Utrata przyczepności zwykle nie jest spowodowana wyłącznie jednym czynnikiem. Struktura elektrody, klej lub hydrożel, stan skóry, ruch, proces produkcyjny i warunki przechowywania mogą mieć wpływ. Łączne spojrzenie na te czynniki jest często bardziej przydatne niż zwykła zmiana materiału klejącego.
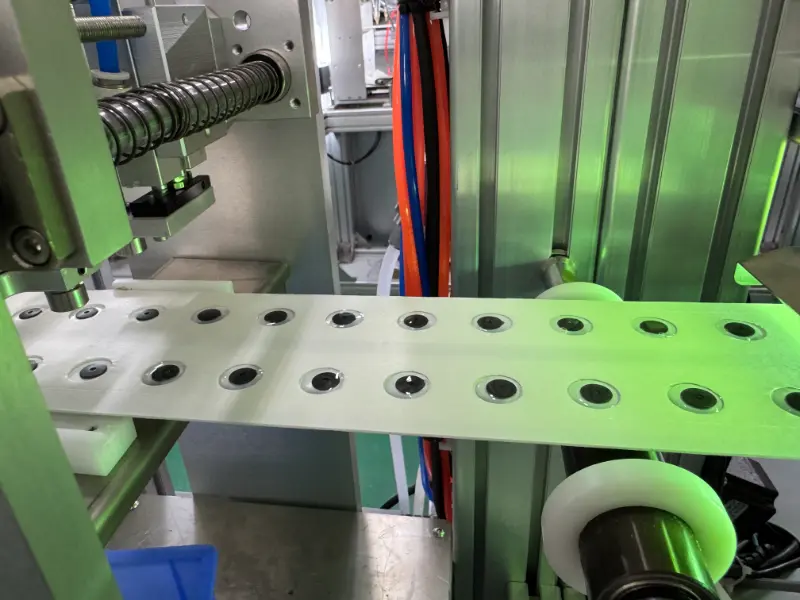
Jednorazowa elektroda EKG może zawierać element przewodzący, klej lub hydrożel, materiał podkładowy i warstwę ochronną. Każda część ma inną funkcję, ale ich działanie jest ściśle powiązane. Na przykład elastyczny nośnik może pomóc elektrodie w podążaniu za normalnymi ruchami skóry, podczas gdy klej musi utrzymywać wystarczający kontakt ze skórą.
Stan skóry to kolejna częsta zmienna. Naturalne oleje, wilgoć, martwe komórki skóry, balsamy, filtry przeciwsłoneczne i inne pozostałości mogą zakłócać kontakt powierzchni klejącej ze skórą. Pot może mieć podobny efekt, szczególnie podczas długotrwałego monitorowania, aktywności fizycznej lub używania w ciepłym otoczeniu.
Ruch może stopniowo zwiększać naprężenia wokół krawędzi elektrody. Oddychanie, zmiany postawy, aktywność mięśni i powtarzające się ruchy mogą spowodować podniesienie się krawędzi. Gdy część elektrody oddzieli się od skóry, dalszy ruch może zwiększyć prawdopodobieństwo dalszego odłączenia.
Dlatego samego kleju nie należy rozpatrywać oddzielnie od reszty elektrody. Podłoże, element przewodzący, warstwa kleju i wykładzina muszą ze sobą współpracować, tworząc kompletną strukturę.
Wybór materiału to tylko jedna część procesu. Zmiany podczas powlekania, podawania, pozycjonowania, laminowania, klejenia i sztancowania mogą również wpływać na gotową elektrodę.
Nierównomierne nałożenie kleju może spowodować różnice w działaniu styku na powierzchni elektrody. Niedokładne podanie lub ustawienie może zmienić relację pomiędzy elementem przewodzącym a innymi warstwami. Ciśnienie laminowania, wyrównanie i inne warunki procesu mogą mieć wpływ na sposób łączenia materiałów.
Należy również wziąć pod uwagę sztancowanie, szczególnie w przypadku elektrod o małych lub nieregularnych kształtach. Różnice wymiarowe lub zła jakość krawędzi mogą mieć wpływ na gotową konstrukcję. Kiedy te operacje są powtarzane w dużych ilościach, nawet stosunkowo niewielkie różnice w procesie mogą kumulować się w całej partii produkcyjnej.
Dlatego też nie należy sprawdzać przyczepności dopiero na końcu produkcji. Przychodzące materiały, kluczowe parametry procesu i gotowe produkty dostarczają przydatnych punktów do identyfikacji różnic.
Sprzęt produkcyjny nie jest w stanie wyeliminować wszystkich przyczyn utraty przyczepności, ale może pomóc w utrzymaniu ważnych etapów produkcji w określonych warunkach procesu. W zależności od konstrukcji elektrody, npMaszyna do produkcji elektrod EKGmożna skonfigurować do podawania materiału, pozycjonowania, powlekania, laminowania, precyzyjnego sztancowania i zbierania produktów.
Odpowiednia konfiguracja zależy od konkretnego produktu, a nie od wymaganej szybkości produkcji. Przy wyborze sprzętu należy wziąć pod uwagę grubość materiału, rozmiar i kształt elektrody, system klejenia, strukturę warstw, zdolność produkcyjną, poziom automatyzacji i wymagania dotyczące zmiany.
W przypadku produktów o kilku specyfikacjach dostosowanie i zmiana mogą również wpływać na wydajność i spójność produkcji. Maszyna skonfigurowana zgodnie z rzeczywistą sekwencją procesu jest na ogół bardziej praktyczna niż dodanie automatyzacji bez uwzględnienia konstrukcji elektrody.
Jeżeli problemy z przyczepnością pojawiają się wielokrotnie, wymiana kleju niekoniecznie jest pierwszym krokiem. Przegląd całego produktu i procesu produkcyjnego może pomóc w zidentyfikowaniu źródła odchyleń.
| Obszar | Punkty do sprawdzenia |
|---|---|
| Przybory | Właściwości kleju, materiał podłoża, grubość, stan wilgoci i specyfikacje materiału |
| Struktura elektrody | Układ warstw, położenie elementu przewodzącego, pokrycie klejem i wykładzina |
| Proces produkcyjny | Warunki podawania, powlekania, pozycjonowania, laminowania, klejenia i sztancowania |
| Gotowy produkt | Wymiary, stan krawędzi, położenie komponentów, przyczepność, właściwości przewodzące i integralność mechaniczna |
| Przechowywanie i pakowanie | Temperatura, wilgotność, integralność opakowania i narażenie na środowisko |
| Warunki stosowania | Stan skóry, pocenie się, ruch, temperatura i planowany czas noszenia |
Takie podejście pomaga odróżnić problem istotny od problemu produkcyjnego lub aplikacyjnego. Może również ograniczyć niepotrzebne zmiany w produkcie, gdy rzeczywista przyczyna jest związana z powlekaniem, laminowaniem, obsługą, przechowywaniem lub warunkami użytkowania.
Właściwości kleju i hydrożelu mogą ulec zmianie, jeżeli elektroda będzie przechowywana w nieodpowiednich warunkach. Temperatura, wilgotność, światło słoneczne i uszkodzone opakowanie mogą mieć wpływ na stan kleju przed użyciem.
Dlatego opakowanie musi chronić elektrodę podczas transportu i przechowywania, zwłaszcza gdy produkty są przechowywane przez dłuższy okres przed użyciem. Oceniając przyczepność, należy wziąć pod uwagę warunki od produkcji, poprzez transport, przechowywanie i końcowe zastosowanie.
Podkładka elektrody EKG może utracić przyczepność ze względu na właściwości materiału, stan skóry, wilgoć, ruch, różnice produkcyjne lub warunki przechowywania. W wielu przypadkach wpływa na to kilka czynników jednocześnie.
Dla producentów bardziej użytecznym sposobem zbadania problemu jest przegląd struktury elektrody wraz z procesem produkcyjnym. Wybór materiału, powlekanie, laminowanie, sztancowanie, kontrola, pakowanie i przechowywanie mogą mieć wpływ na stan gotowej elektrody.
Gdy problemy z przyczepnością nadal występują, sprawdzenie całego procesu zwykle dostarcza więcej informacji niż skupienie się na pojedynczym materiale lub etapie produkcyjnym.
Prawa autorskie © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności