Prawa autorskie © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności
Ponieważ popyt na niezawodne jednorazowe produkty do monitorowania w dalszym ciągu kształtuje produkcję medycznych materiałów eksploatacyjnych, producenci elektrod EKG przyglądają się bliżej współdziałaniu poszczególnych etapów produkcji. Producenci coraz częściej potrzebują procesu, który konsekwentnie obsługuje wrażliwe materiały, ogranicza możliwe do uniknięcia odpady i zapewnia jasne punkty kontrolne od przychodzących rolek po gotowe elektrody.
Dla wielu fabryk najważniejszą szansą jest połączenie powłoki hydrożelowej, laminowania, rozmieszczenia komponentów i precyzyjnego sztancowania w skoordynowany przepływ pracy. Kiedy te etapy są planowane jako jeden proces, a nie oddzielne wyspy, zespoły produkcyjne mogą lepiej zarządzać przepływem materiałów, ograniczać powtarzalność operacji i szybciej identyfikować źródło różnic w jakości.
Jednorazowa elektroda EKG może wyglądać prosto, gdy jest postrzegana jako gotowy przedmiot, ale jej konstrukcja może obejmować kilka warstw funkcjonalnych. W zależności od projektu mogą one obejmować materiał podkładowy, przewodzący hydrożel, elementy samoprzylepne, złącze zatrzaskowe lub zakładkowe, warstwę zabezpieczającą, a czasami przewód prowadzący. Każda warstwa ma swoją własną charakterystykę obsługi. Niedopasowanie napięcia, wyrównania, powlekania lub wiązania na jednym etapie może mieć wpływ na następną operację.
Jest to jeden z powodów, dla których producenci przeglądają pełną sekwencję produkcyjną przed inwestycją w nowy sprzęt. JakiśMaszyna do produkcji elektrod EKG należy oceniać nie tylko na podstawie wydajności nominalnej, ale także sposobu podawania materiałów, prowadzenia rejestracji, zarządzania złomem i umożliwiania operatorom monitorowania warunków procesu.
W przypadku linii, które samodzielnie nakładają przewodzący hydrożel, powlekanie jest krokiem krytycznym. Na wydajność powłoki może wpływać skład, lepkość, stan podłoża, prędkość linii, temperatura i metoda utwardzania. Jeśli powłoka jest nierówna lub materiał nie osiągnął wymaganego stanu przed dalszą obróbką, późniejsze etapy mogą ujawnić problemy, takie jak niespójne krawędzie, przenoszenie na wykładziny lub różnice między gotowymi elementami.
Automatyzacja może pomóc poprzez koordynację prędkości wstęgi z zespołem powlekającym i sekcją utwardzania, ułatwiając jednocześnie rejestrowanie i powtarzanie kluczowych ustawień. Automatyzacja nie zastąpi jednak rozwoju procesów. Producenci nadal muszą ustalić odpowiednie specyfikacje materiałowe, zweryfikować warunki utwardzania i przetestować gotową elektrodę pod kątem zamierzonych wymagań eksploatacyjnych.
Niektórzy producenci zamiast powlekać linię hydrożelem stosują rolki wstępnie żelowane. Właściwy wybór zależy od oczekiwanego popytu, dostępnej wiedzy technicznej, dostaw surowców, projektu produktu i kosztów obsługi każdej trasy. Rozsądne porównanie inwestycji powinno uwzględniać cały proces, a nie tylko cenę zakupu urządzenia do powlekania.
Po pokryciu lub w przypadku obróbki wstępnie żelowanych materiałów warstwy muszą zostać połączone we właściwym położeniu. W procesie ręcznym lub luźno połączonym może być konieczne przenoszenie rolek między stacjami, ponowne wyrównywanie materiałów lub wielokrotne sprawdzanie znaków referencyjnych. Te dodatkowe akcenty mogą wprowadzić urozmaicenie i spowolnić linię, szczególnie gdy produkt ma kilka warstw lub mały obszar aktywny.
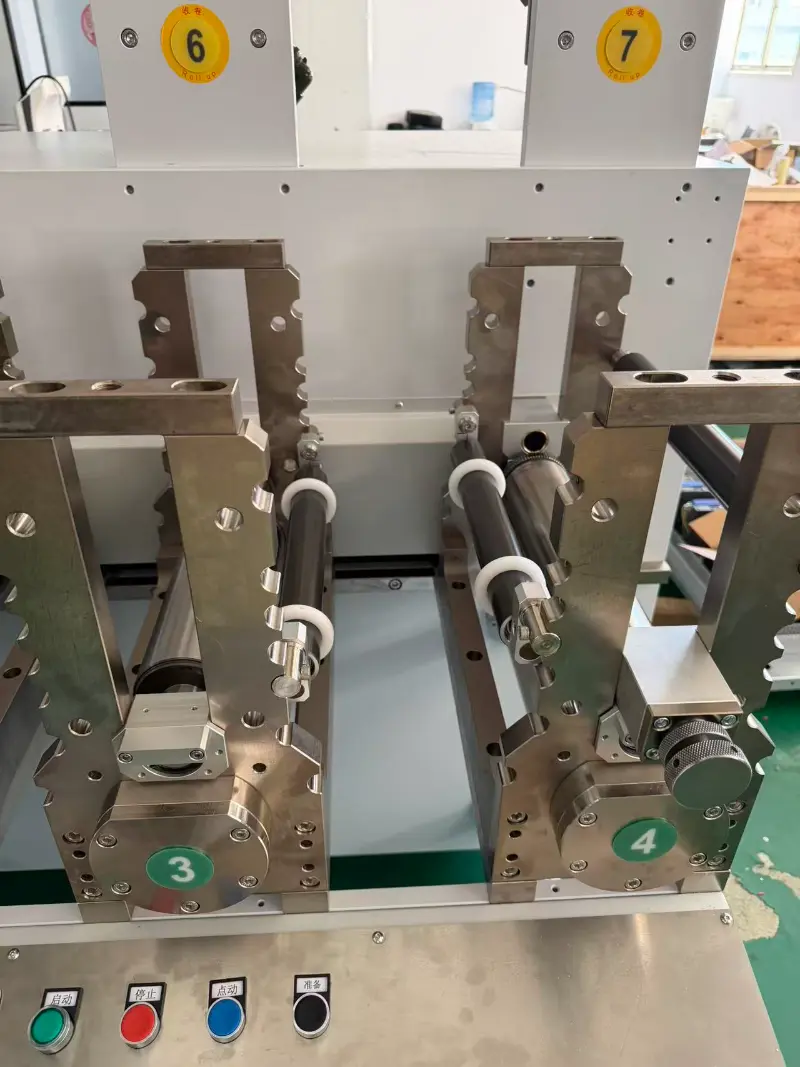
Zintegrowane prowadzenie materiału i kontrolowane naprężenie mogą pomóc w utrzymaniu stabilności wstęgi podczas jej przemieszczania się przez stanowiska laminowania i umieszczania komponentów. Czujniki, znaczniki i regulowane prowadnice mogą zapewniać bardziej spójne pozycjonowanie, ale ich skuteczność zależy od materiału i geometrii produktu. Cienkie włókniny, folie, tkaniny przewodzące i wstęgi żelowane nie zawsze reagują w ten sam sposób na zmiany napięcia lub prędkości.
Z tego powodu producenci powinni weryfikować automatyzację przy użyciu reprezentatywnych materiałów produkcyjnych, a nie tylko pustych serii lub rolek demonstracyjnych. Takie próby pomagają także inżynierom w ustaleniu realistycznych limitów prędkości, tolerancji osiowania i akceptowalnych przestojów.
Sztancowanie nadaje elektrodzie ostateczny zarys i pomaga określić, w jaki sposób warstwy materiału wyrównują się wokół obszaru aktywnego. Zarówno w przypadku obrotowych, jak i innych układów tnących na wynik wpływa konstrukcja narzędzia, grubość materiału, właściwości wykładziny, dokładność pasowania i usuwanie odpadów.
Źle kontrolowane cięcie może pozostawić niekompletne cięcia, uszkodzone wykładziny, nieregularne krawędzie lub odpady, które nie są dokładnie usuwane. Problemy te mogą powodować przerwy w dalszej części linii i zwiększać zużycie materiału. Dlatego dobrze skonfigurowaną maszynę do produkcji elektrod EKG należy ocenić, biorąc pod uwagę rzeczywistą strukturę produktu i układ cięcia. Liczba wnęk, odstępy między częściami, szerokość wstęgi i kierunek usuwania złomu mogą mieć wpływ na wydajność użytkową.
Najlepszym ustawieniem nie zawsze jest najwyższa prędkość mechaniczna. Linia działająca nieco wolniej, ale zapewniająca niezawodną rejestrację i czyste usuwanie odpadów, może dostarczać więcej akceptowalnych produktów na zmianę niż szybsza linia, która wymaga częstych zatrzymań i regulacji. Producenci powinni porównywać wydajność dobrych sztuk, czas przezbrajania, ilość złomów i nieplanowane przestoje z głównymi wartościami prędkości.
Automatyzacja może sprawić, że warunki procesu będą bardziej powtarzalne, ale nie gwarantuje, że gotowa elektroda sama w sobie jest bezpieczna i skuteczna. Planowanie jakości musi odzwierciedlać zamierzone zastosowanie produktu, materiały, konstrukcję elektryczną, warunki kontaktu ze skórą i deklarowany okres przydatności do spożycia. W zależności od produktu producenci mogą potrzebować ocenić właściwości, takie jak parametry elektryczne, przyczepność, zgodność materiałową, spójność wymiarową i stabilność w czasie.
Kontrole na linii produkcyjnej mogą pomóc w identyfikacji widocznych defektów, brakujących komponentów, błędów pozycji lub odchyleń od zdefiniowanych limitów procesu przed przetworzeniem dużej ilości materiału. Pobieranie próbek i testowanie gotowego produktu pozostają ważne, ponieważ nie każdą charakterystykę działania można potwierdzić za pomocą kamery lub czujnika na linii produkcyjnej. Zapisy dotyczące jakości powinny również łączyć partie materiałów, ustawienia maszyny, wyniki kontroli i działania naprawcze, aby można było zbadać problem, a nie tylko go wykryć.
Wydajna maszyna do produkcji elektrod powinna udostępniać przeszkolonym operatorom najważniejsze ustawienia i wspierać udokumentowane podejście do przezbrojeń i obsługi usterek. Sam sprzęt jest tylko jedną częścią systemu jakości; specyfikacje produktów, zatwierdzone procedury, kontrole dostawców, szkolenia operatorów i testy końcowe nadal mają kluczowe znaczenie.
Przed wybraniem linii producenci powinni określić projekty elektrod, które mają być produkowane, oczekiwaną wydajność, szerokość rolek, konstrukcję warstw, typ złącza i akceptowalny czas przezbrajania. Na przykład rozmieszczenie złączy, podłączenie przewodów, wymagania dotyczące kontroli i pakowania mogą się znacznie różnić w zależności od rodziny produktów.
Praktyczna ocena maszyny powinna obejmować reprezentatywne próbki, specyfikacje materiałów, proponowany przebieg procesu i jasne kryteria akceptacji produkcji próbnej. Kupujący powinni zapytać, w jaki sposób przechowywane są ustawienia receptury, w jaki sposób wprowadzany jest nowy rozmiar, które części eksploatacyjne wymagają regularnej wymiany oraz jakie wsparcie jest dostępne w zakresie instalacji i szkolenia operatorów.
Dla producentów planujących rozbudowę lub modernizację linii, anMaszyna do produkcji elektrod EKG powinien być skonfigurowany wokół wymaganego produktu i zweryfikowany z rzeczywistymi materiałami.
Jest mało prawdopodobne, aby kolejny etap produkcji elektrod EKG został zdefiniowany wyłącznie poprzez automatyzację. Jego wartość będzie wynikać ze współdziałania powlekania, obchodzenia się z materiałami, laminowania, cięcia, kontroli i dokumentacji produkcyjnej. Zakłady, które łączą realistyczną walidację procesu z dobrze zintegrowanym sprzętem, mogą podejmować bardziej świadome decyzje dotyczące wydajności, wykorzystania materiałów i poprawy jakości.
W miarę jak wymagania produkcyjne stają się coraz bardziej zróżnicowane, najbardziej użyteczną strategią automatyzacji jest rozpoczęcie od produktu, mapowanie procesu, identyfikacja źródeł zmienności, a następnie wybór sprzętu, który zaspokoi te potrzeby. Dzięki takiemu podejściu producenci mogą osiągnąć większą spójność, nie zakładając, że wyższa prędkość automatycznie oznacza lepszą wydajność produkcji.
Prawa autorskie © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności